铜件抛丸打砂机怎么选才对
上周去东莞,老陈请我吃饭。
他搞压铸的,做铜件快十年了。
吃饭时他叹了口气,说去年差点关门。
我问他怎么了。
他说接了个大单,新能源车上的导电件,挺急的。
结果抛丸那一步,搞砸了。
用普通钢丸打,力气太大,薄壁的地方直接变形了。
换软一点的介质,氧化皮又去不干净。
客户质检报告上写着:“氧化层残留、抛丸不均匀、基材损伤。”
一半货被退回来。
老陈说自己那阵子急得嘴角都起泡了。
铜为啥这么难搞
说实话,我以前也觉得抛丸不就是喷砂吗。
后来才知道,铜这玩意儿真娇贵。
它软。
比铝和铁都软。
力气大了变形,力气小了氧化皮不掉。
而且铜在空气中很容易氧化,快的话几个小时就变色发黑。
老陈说之前有一批抛完的铜件,放仓库里隔了一夜。
第二天早上一看,表面全是灰黑色的斑点。
客户气得当场要退单。
抛丸到底图啥
很多人以为抛丸就是图好看。
其实不是。
## 抛丸打砂机有啥用
老陈说,压铸出来的铜件,表面那层氧化皮特别致密。
还有模具上残留的脱模剂,和那些细小毛刺。
这些东西不弄干净,直接电镀或喷漆,过不了多久就起皮脱落。
你以为涂层掉了是漆的问题?
不一定,八成是抛丸没做好。
## 抛丸后氧化变色怎么办
铜这材质,刚抛完的时候特别亮,看着真舒服。
但你要是没及时做防氧化处理,放几个小时就变暗了。
慢的三五天直接发黑。
老陈说他现在抛完立刻做钝化,一秒都不耽搁。
## 抛丸把铜件打坏了咋整
这个问题很多小厂都碰到过。
老陈最开始也是,抛完一看,薄壁的地方凹坑明显。
后来才知道,弹丸的选择太关键了。
应用不锈钢丸相比于钢丸会更好,其拥有的冲击力更为柔和,并且不会于铜件的表面遗留下黑点。
还有速度,不能太快。
设备怎么挑
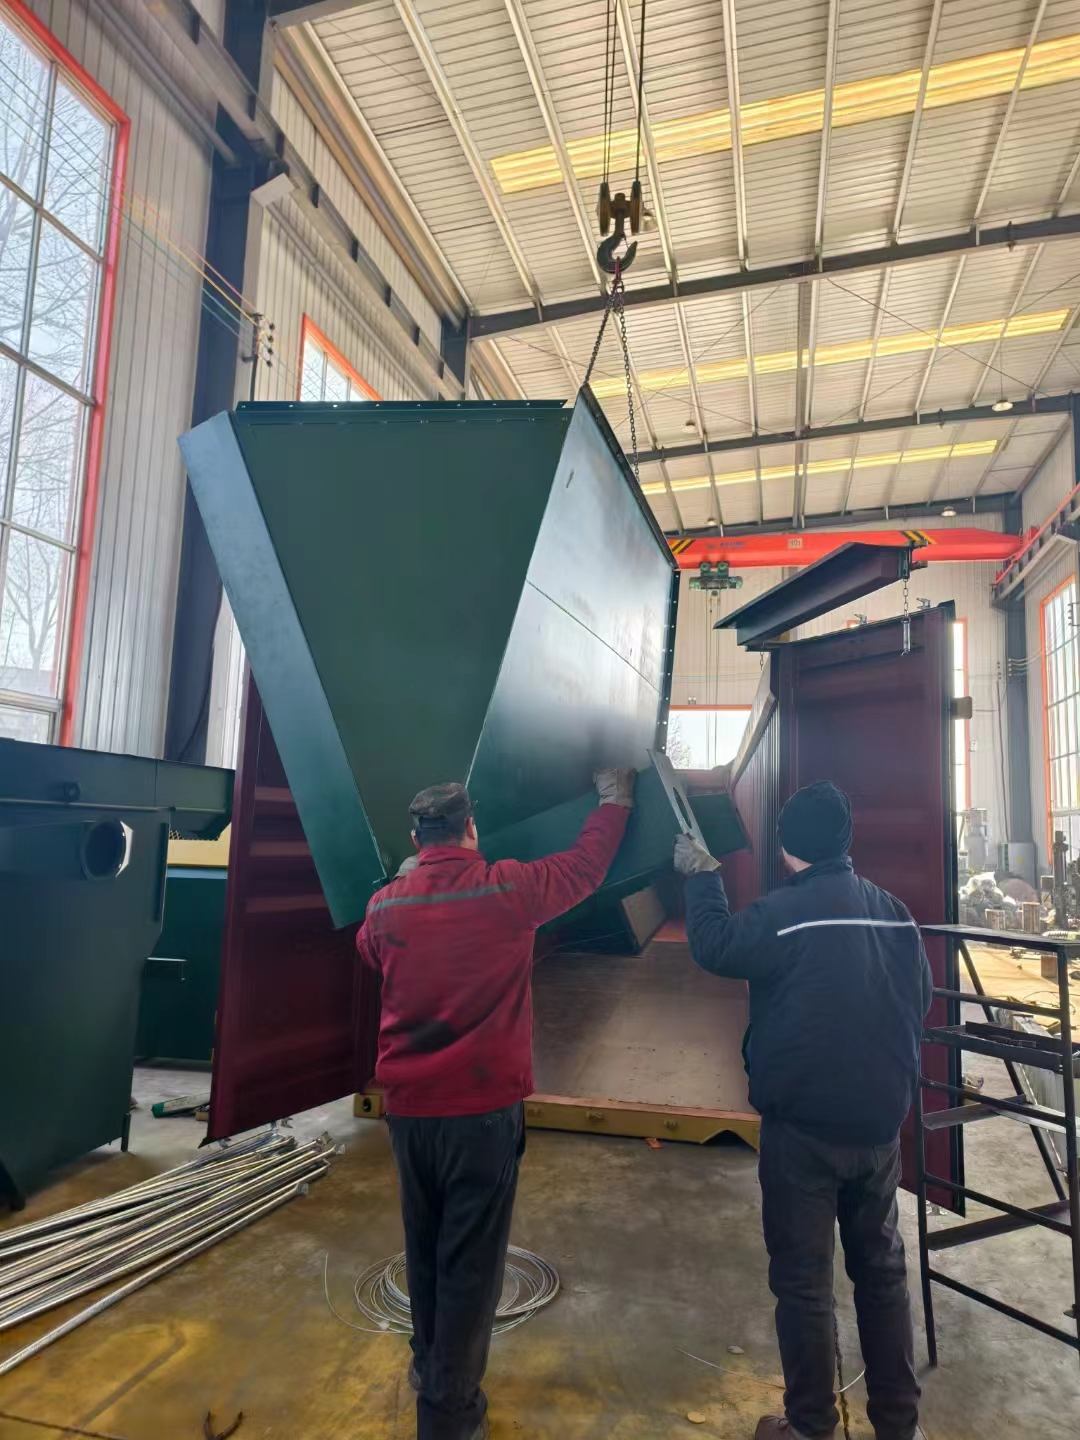
老陈当时跑了好多工厂去看。
他总结了几条。
## 选履带式还是吊挂式
小件批量大的,用履带式,效率高。
结构复杂或者薄壁容易变形的,得用吊挂式。
工件在里面自转,打得均匀,没有死角。
## 铜件抛丸机价格多少钱
老陈查了一圈,价格差别挺大。
小型的履带式,一两万块能拿下。
好一点的吊钩式,七八万到十几万不等。
他讲,不要仅仅盯着价格,那些价格低廉的,在后期会出现不少问题,一旦停产一天,亏损的钱,都不止那差价。
## 用什么弹丸最好
这个老陈反复试了好几次。
最后确定用不锈钢丸。
比普通钢丸软,不会打伤铜件。
比铜丸耐用,成本也低一些。
那些被忽略的细节
老陈的设备到位之后,以为万事大吉了。
结果第一批货还是出问题。
抛得不均匀。
有的地方打得重了,有的地方根本没打到。
后来才发现,是丸料循环系统堵了。
粉尘混在里面,弹丸喷出来不均匀,还把抛丸器的叶片磨坏了。
他赶紧买了一台带除尘系统的。
## 抛丸机噪音大怎么解决
老陈的厂子挨着居民区。
原来那台旧机器,一开机跟打雷似的。
后来换的这台有隔音处理,噪音降到了八十多分贝。
邻居终于不投诉了。
## 抛丸后铜件变色原因
有一次老陈发现,抛出来的铜件有的地方颜色深有的地方浅。
查了半天,是弹丸里面有杂质。
换了一罐干净的丸料,问题就解决了。
老陈说他现在学乖了。
每天开机前先检查一遍设备。
清理除尘器,看看丸料够不够,有没有杂质。
停机后让除尘器再转半小时,把粉尘彻底排干净。
虽然麻烦点,但再也没有出过批量报废的事。
现在他的厂子专门做铜压铸件。
新能源汽车的单子一个接一个。
他说其实做铜件也没那么难。
关键是设备要对,细节要盯住。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 铆件抛丸清理机怎么选?小型加工厂采购实用建议
- 悬挂打砂清理机怎么选不踩坑,车间老师傅说几句实在话
- 强化抛丸打砂机怎么选不花冤枉钱,关键看这几项指标
- 铝模板抛丸除锈机除锈不干净 多半是这几个环节没到位
- 钢管防腐打砂机多少钱 选多大功率才不浪费
- 型材防腐抛丸打砂机怎么选不花冤枉钱
- 钢管防腐抛丸除锈机怎么选型,这几项参数比价格更该先确认
- 焊接件抛丸机多少钱一台?小型和大型设备怎么选不踩坑
- 金属网片打砂清理机好不好用,网片厂都在问
- 化工厂防腐打砂除锈机怎么选 效率成本安全一次讲清
