铝模板抛丸除锈机除锈不干净 多半是这几个环节没到位
铝模板抛丸除锈机属于后处理环节当中十分核心的那些设备, 它主要依靠弹丸去进行冲击作业来把表面的氧化层还有毛刺给去掉掉, 这个操作会直接影响到模板那个质感以及喷涂时候的附着力怎么样, 这条生产线运转的时间长久了以后发现那个除锈效果总是感觉不太够意思的样子, 这类问题往往其实并不是出在咱们这个机器本身上面的。
铝模板抛丸除锈机弹丸量够不够
很多人只是把目光紧紧地盯着转速, 而不去看供弹量的具体情况。由于铝模板的面积比较大, 而且厚度也是均匀的, 所以在弹丸量供应不足的时候, 边角位置和凹槽位置是很容易会出现漏除问题的。
需要按照模板的实际面积来进行核算, 看看每分钟能够完成多少次的循环工作量, 在弹丸粒度选择0.5到0.8毫米这个范围的时候是比较稳妥的, 如果颗粒太细的话就没办法有效地打掉氧化层, 而如果颗粒太粗的话就会在板面上留下凹凸不平的伤痕。
我曾经看到一个工厂的情况, 那个工厂把弹丸仓里的东西填充到了八成满的位置, 然后就启动了机器,结果导致了供弹口出现了堵塞的问题, 后续出来的好几块模板全部都带着旧的氧化层直接流向了下线这一步, 需要进行返工处理, 而返工所花费的成本甚至比节省下来的那点电费还要贵。
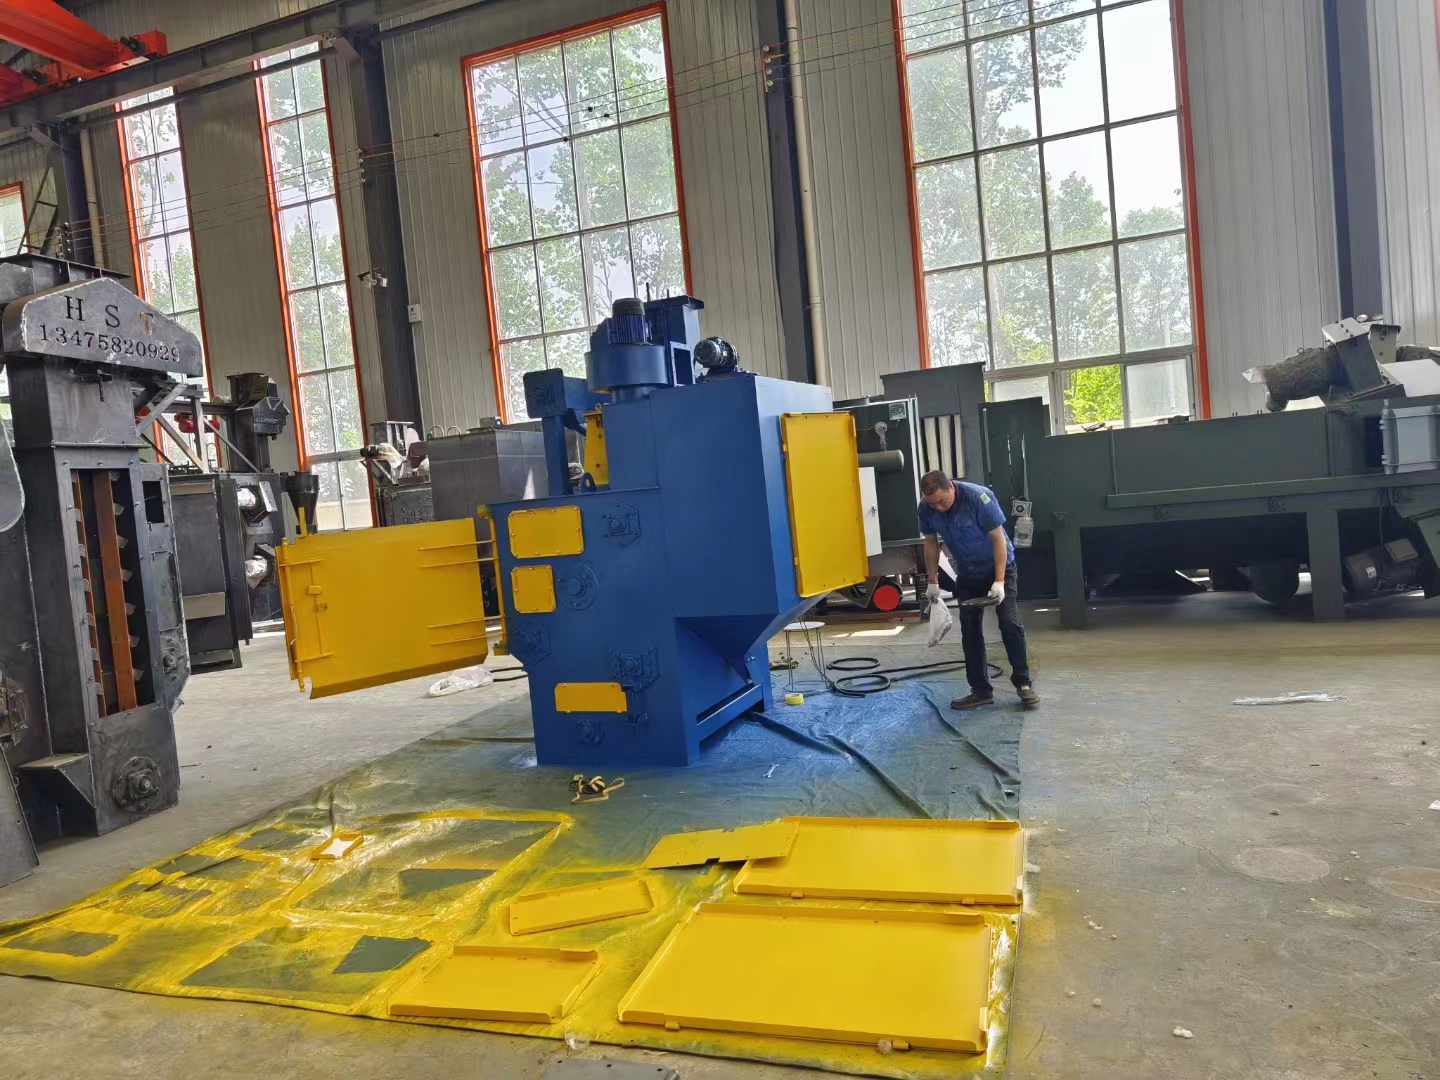
铝模板抛丸除锈机轨道卡不卡模
上料轨道的间隙如果太大的话, 就会导致模板在走行的过程中发生晃动, 进而使得抛丸打在侧边, 而不是打在板面上, 很多工厂采用的做法是用橡胶垫去塞住这个缝隙, 但是跑两个月就会磨平, 又需要重新去塞, 如果想要解决问题, 就需要把间隙控制在两毫米以内, 同时对导向轮定期加脂, 这样模板就能走得稳, 覆盖才能均匀。
还有一个小地方常常被人忘记去在意, 那就是模板搭在轨道上面两端的差距是多少。就算这个差距小到只有几毫米的样子, 弹丸运行的轨迹就要发生偏移, 结果使得板面中间部分被打磨得亮堂堂的, 而头尾两个位置却显得灰扑扑的看不清楚。
所以在安排把东西放上去之前, 一定要使用专门工具测量一下是否水平, 这样一来, 就比等到后面出现问题再去重新加工要轻松省事许多了。
因为机器的参数并没有设定成一个死的标准, 所以这个设置得跟着自家的模板规格以及实际的产量去进行调整。每运行一个月以后就要进行一次表面粗糙度的测试, 这种做法会比单纯凭个人的感觉去调节要好上一百倍。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 铆件抛丸清理机怎么选?小型加工厂采购实用建议
- 悬挂打砂清理机怎么选不踩坑,车间老师傅说几句实在话
- 强化抛丸打砂机怎么选不花冤枉钱,关键看这几项指标
- 铝模板抛丸除锈机除锈不干净 多半是这几个环节没到位
- 钢管防腐打砂机多少钱 选多大功率才不浪费
- 型材防腐抛丸打砂机怎么选不花冤枉钱
- 钢管防腐抛丸除锈机怎么选型,这几项参数比价格更该先确认
- 焊接件抛丸机多少钱一台?小型和大型设备怎么选不踩坑
- 金属网片打砂清理机好不好用,网片厂都在问
- 化工厂防腐打砂除锈机怎么选 效率成本安全一次讲清
