电机壳抛丸打砂机效果不好 八成是这几个细节没做到位
电机壳抛丸打砂机属于那个用来去除电机外壳上面的氧化皮, 并且还能除掉铁锈, 从而去增强涂层附着力的关键设备。
我在这个抛丸行业里面做了十多年的时间了, 我看到过太多的工厂情况, 这些工厂的设备买回来之后没有办法正常运行, 出现这个问题的地方往往并不在于机器本身怎么样, 而在于参数设置和工艺流程没有形成正确的配对关系。
电机壳打砂机怎么选
电机的壳体壁厚通常是在2毫米到4毫米左右的范围内, 里面是有放着绕组的空间的, 所以选用的抛丸用钢丸粒径定在0.8毫米到1.2毫米之间会是更加合适的结果。
我曾经了解过有一家位于浙江的电机制造工厂, 他们之前是在使用1.5毫米大小的钢丸进行处理的, 这种做法会导致电机的内腔里那些打不到地方的死角没有被清理到, 而且外面的表面又被打得有些粗糙了。后来他们把处理方式换成了使用混合粒径的钢丸之后, 产品的一次性合格率就从原来的7成提高到了9成2这个数值了。
在选择型号的时候, 大家千万不要只盯着产能那个数字看。因为电机的外壳形状是不规则的这一点是实际情况, 在圆形和方形混合进行生产的场合里, 这种现象是非常常见的。所以对于转盘式还是辊道式这两种不同的方式, 到底应该选哪一种, 完全是需要看实际的产线布局怎么摆的, 绝对不能为了凑数或者省事而硬性去搭配。
电机壳打砂效率低咋办
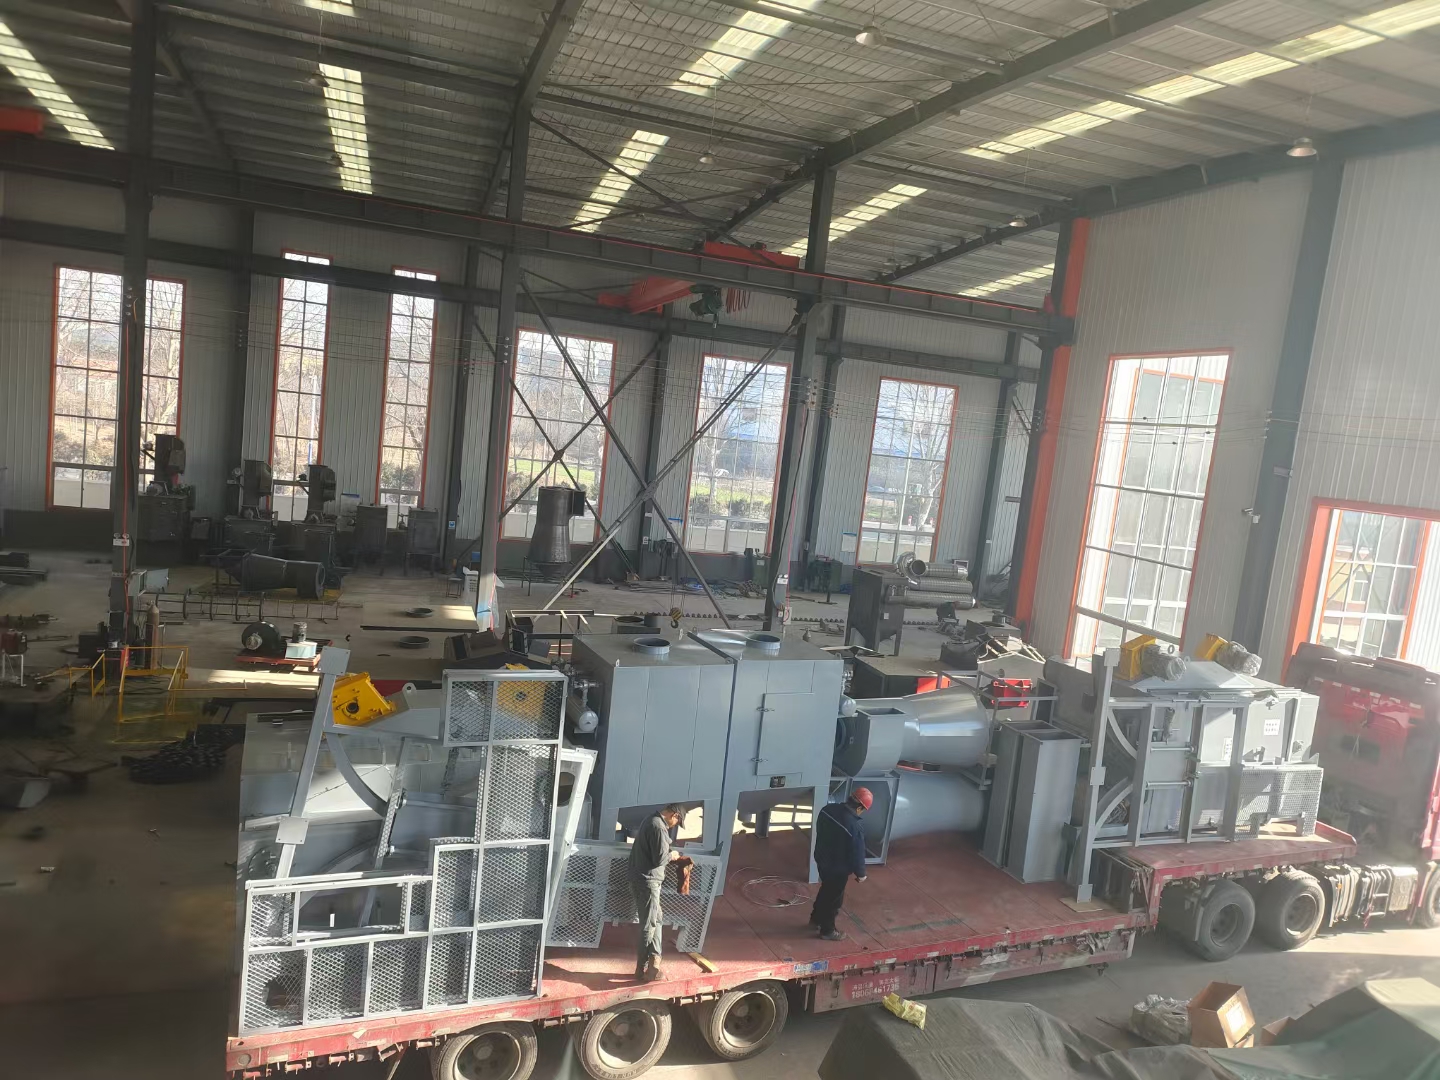
在大概率情况下, 导致工作效率低下是因为丸料循环环节出现了问题。我曾经针对其中一条生产线进行过检查, 发现分离器滤网被堵塞的部分竟然达到了三分之一多, 这使得回收率直接下降了百分之四十左右。
丸料的使用有效期一般处在八小时到十二小时之间, 如果超过了这个时间段却没有进行筛选和补充, 那么其打磨能力就会在短时间内出现肉眼清晰可见的衰弱迹象。
还有抛头的角度这个问题, 电机壳立着放置和躺着放置的时候,受力的面积是完全不同的, 如果把抛头从水平的位置改成微微仰角十五度, 内腔的覆盖率能够多出去两成, 省下来的时间足够拿来再多跑两个批次了。
关于设备选择这一件事情, 要少一点去关注那些宣传册子, 要多一点去到生产车间里面去跑动, 拿着自己生产的工件去尝试使用机器进行加工, 这种做法的作用, 比研究任何参数都要更加有效。


技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 工厂模板打砂除锈机怎么选不亏,砂料粒径和转塔速度是关键
- 汽车护栏抛丸打砂机选型避坑,干了十几年说几句实话
- 悬挂打砂清理机怎么选不踩坑 车间除锈除砂实操经验
- 齿轮强化抛丸除锈机怎么选,除锈强化一体设备报价多少
- 网带式抛丸打砂机到底怎么选 尺寸产量除尘搞明白就不踩坑
- 医疗床体抛丸除锈机怎么选,工艺参数和预算这两点别踩坑
- 电机壳抛丸打砂机效果不好 八成是这几个细节没做到位
- 封头打砂清理机到底怎么选不踩坑 功率和磨料搭配一次讲清
- 架子管打砂机多少钱一台,干了十年表面处理跟你说实话
- 钢结构打砂机怎么选 别只盯着砂圈数量
