压铸铝抛丸打砂机 选不对型号表面粗糙度怎么都压不下来
我在做压铸铝表面处理方面的工作, 已经有十二年的时间了, 但是我最怕听到的还是车间里有人喊着说这一批东西的表面状况又不行了。在大多数的情况下, 问题并不是出在工件本身上面, 而是抛丸打砂机的参数没有调整到位。
压铸铝抛丸打砂机怎么选
在采购方面, 有一个非常严重的大忌讳, 那就是不首先了解需求, 而是一开始就直接询问价格。我曾经亲眼见过一家工厂花费了巨大的金额来购买一台机器。结果这台机器所使用的铸铁丸把铝材质的基体砸出了毛刺。这导致后续的打磨工序所增加的成本, 比当初为了节省那部分设备购买费用而带来的利益还要多得多。
所以在选择设备的时候, 正确的做法应该是先看工件的具体材质以及对于表面精度的要求是什么样的。然后才能确定应该使用什么种类的磨料以及什么样的转速参数。如果把选择的顺序弄颠倒了的化, 那么之前所做的一切努力就全都白费了。
在实际落地操作的时候,使用的抛丸介质选择钢丸还是氧化铝, 其造成的效果差别是非常大的。我曾经尝试用直径为1mm的钢丸去对厚度为300μm的铝合金外壳进行加工, 虽然表面看起来是比较亮的, 但是用手指触摸的时候可以发现上面全是微米级别的凹坑。
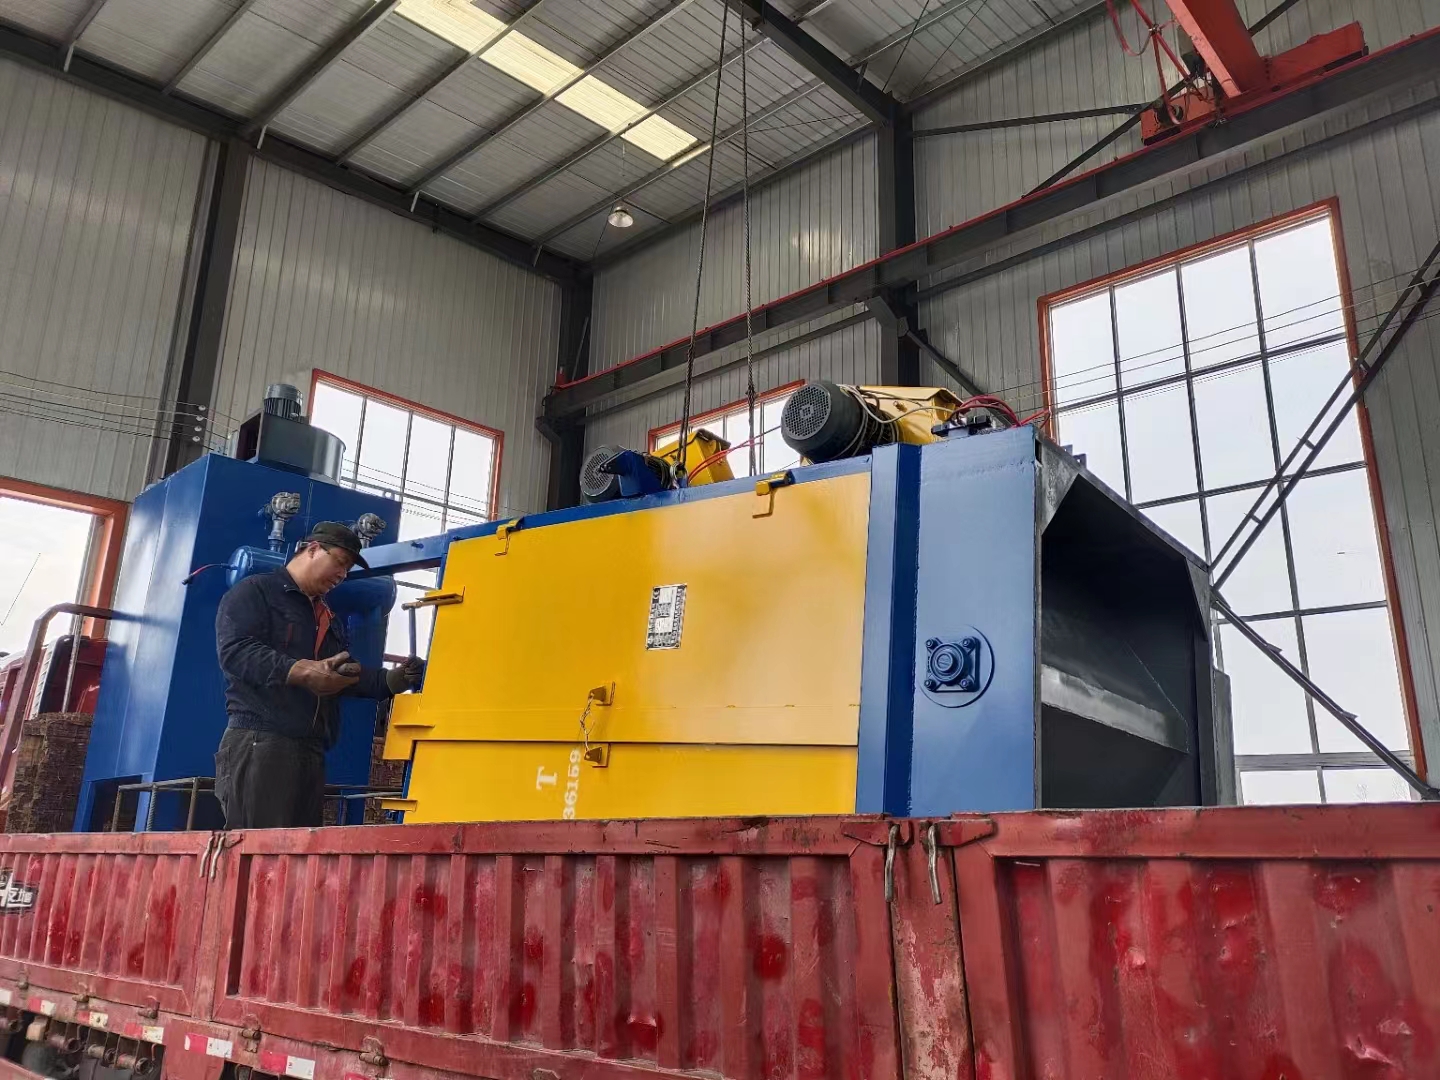
后来我更换为粒径0.8mm的氧化铝介质, 并将转速调整降低到1200转, 此时的算术平均粗糙度Ra数值可以从3.2直接改善提升到1.6, 这一结果使得客户当场就直接签署了订单。
压铸铝抛丸打砂机怎么调
参数的设定它并不是那种一下子就最终定下来的事情。就拿同一台机械设备来说吧, 因为在夏天期间车间内部的温度很高, 同时磨料里的水分含量比较低, 所以实际打磨出来的表面效果, 跟冬天时候的情况是完全不一样的两种样子。
我个人现在形成的一个工作习惯是, 在每一个星期一早晨把设备启动之后, 先去加工五个标准的样品, 然后用工具去测量这些样品的粗糙度数值是多少, 如果发现数值不对的话, 就只能够对转速和物料的输送量这两个方面进行微小的调整, 千万不要非要生搬硬套之前记录在表格上面的那些旧参数。
工件的批次换了, 壁厚从两点毫米变成了幺点五毫米, 磨料的粒径也就必须接着往下调。隔壁厂就干过省掉这一步这事儿, 薄壁件直接被磨穿透了, 一大锅铝水就这么白白地浪费了。设备这东西是死板固定的, 参数非得随着工件的情况去变才行, 根本就没有什么永远都保持不变的最佳解决的办法。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 转台式抛丸机选型别花冤枉钱 批量铸件除锈到底怎么挑
- 冲压件抛丸清理机到底怎么选不踩坑,干了十几年冲压的实在话
- 管道防腐打砂除锈机咋选 这几个参数别忽略
- 悬链打砂除锈机选型看什么 价格怎么算才不亏
- 橡胶履带式除锈机怎么选不踩坑,价格区间和选型要点给你说清楚
- 钣金件抛丸打砂机怎么选不踩坑 看完这篇就够
- 压铸铝抛丸打砂机 选不对型号表面粗糙度怎么都压不下来
- 连续履带通过式抛丸清理机怎么选型,车间主管该问清这几件事
- 转盘打砂除锈机到底好不好用,车间老师傅用了三年说句实在话
- 连续通过式除锈机怎么选 干了十三年表面处理的老哥说几句实在话
