医疗床体打砂清理机怎么选?幅面、粒度、走带速度一次说清
做了八年的医疗设备外壳表面处理工作, 医疗床体打砂清理机这个设备, 在车间里面, 出场频率是最高的。
床体框架还有侧栏、护栏这些部件,在进入出厂流程之前, 都得经过一遍砂光处理, 这是为了把焊接留下的毛刺和旧的涂层给清理干净, 你要是选错了后处理的工艺手段, 那么后续的处置成本, 是会直接翻倍增长的。
床体打砂清理机怎么选
床体上面有用圆管做的, 有用方管做的, 还有的属于异形那种带弯折的零件, 选型的核心要点就是去看处理幅度以及磨具相不相容。1200毫米和1600毫米这两个尺寸之间的差别其实是不小的, 要把车间里面最宽的那个侧栏先仔细地量好了, 然后再来做决定, 千万不要只想着贪图一点点便宜就把事情给定下来了。
砂带这个东西, 它是适合用在大面积的平面以及浅的弧面上的情况之下, 它的效率是有一截那么高的;而针轮还有百洁轮这些东西, 则是更擅长对待边角和凹槽的地方。
我是见过有人拿着砂带去硬啃那个R3焊接缝的, 结果是砂带在三天之内就坏了, 要是换成针轮的话, 那里的耗材是直接省了一半, 同时也省掉了频繁停机去换砂带的功夫。
打砂参数怎么定才合适
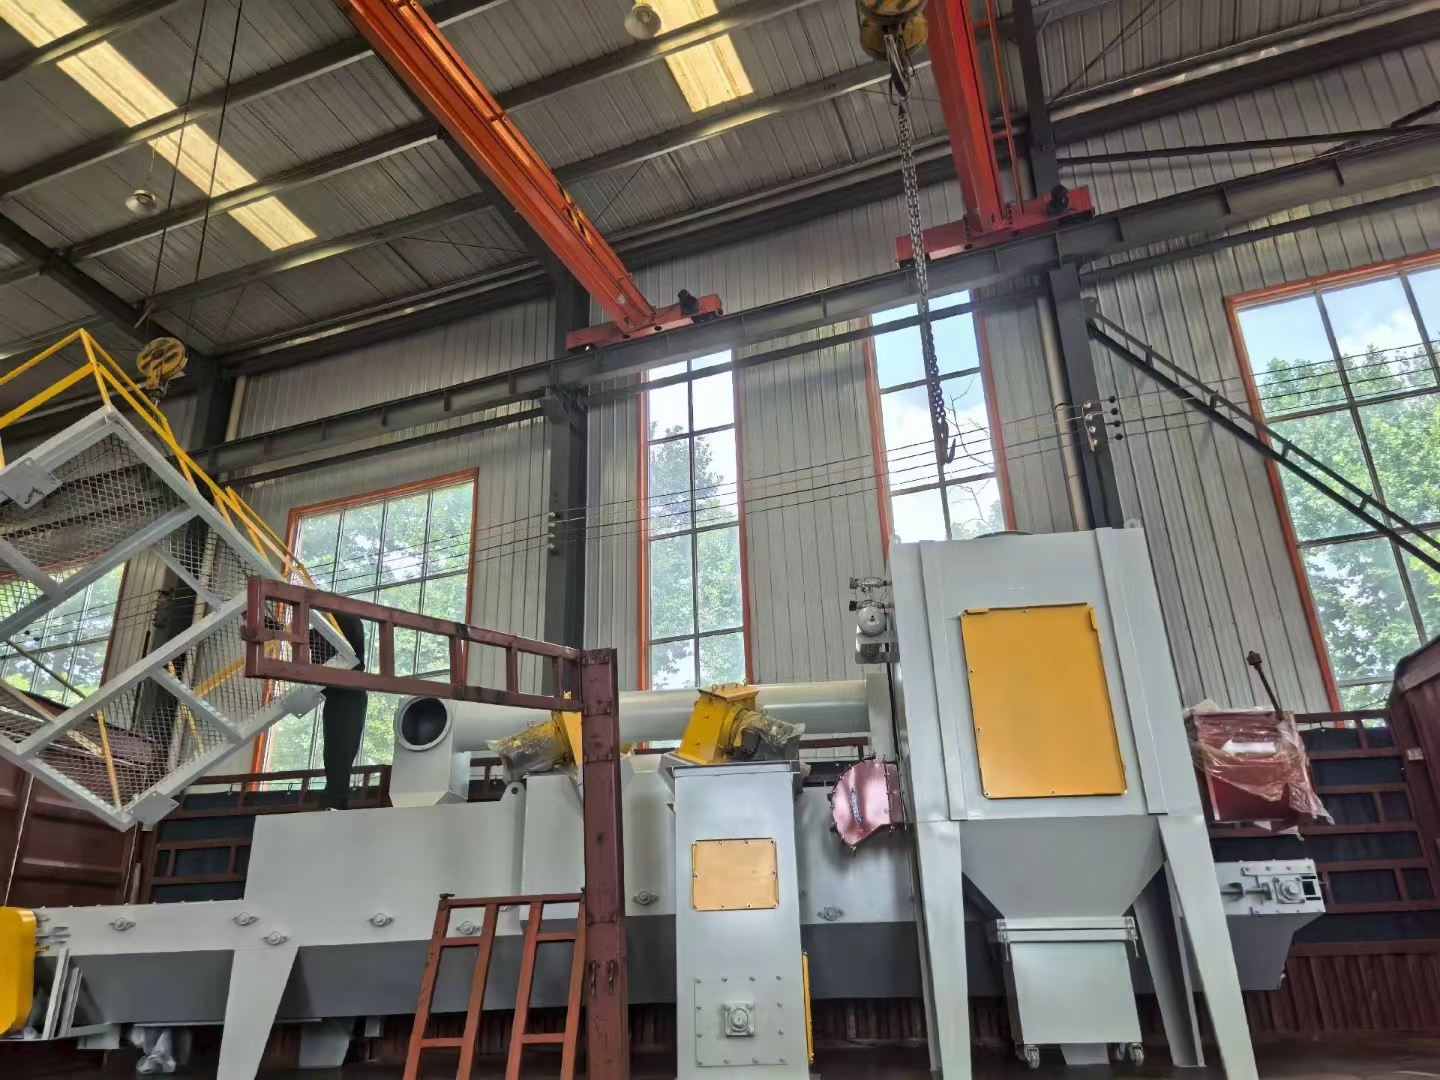
对于304不锈钢产品, 在后期执行电解抛光工艺时选用P80磨料开始处理、再用P120磨料收尾, 这种操作程度其实是已经足够满足需求的, 要是贸然去使用P40这样粒度更粗的材料反倒容易留下深刻的划痕, 这就导致必须额外增加一道专门的处理工序了。
铝材床体本身的重量相对较轻一些, 因此在进行抛光时会采用从P60到P150这样的粒度区间来实施操作, 在此期间要格外留意把设备压力严格控制在0.4MPa以内, 一旦超过这个数值就会导致型材的表面出现褶皱现象, 进而引发返工并且让事情变得更加难以收拾。
很多新手在操作的时候, 最容易犯的错误就是弄错了走带速度, 如果速度稍微快了一点点, 虽然表面看起来挺亮堂的, 但是焊接的地方里面的铁离子其实还是残留着的, 要是把速度慢下来之后, 产能可能会下降两成左右, 但是这时候清理的质量才能够真正稳得住, 这样子下游的客户在做验货检查的时候, 也就会少很多扯皮的事情发生。
设备本身的售价并不高昂, 真正昂贵的是试错所付出的成本。把床体的样本带到工厂, 让提供设备的厂商用你们自己的材料连续操作三次, 这种做法的效果远远超过单纯阅读十份技术参数说明书所带来的作用。


技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 选吊挂式抛丸打砂机别只看参数,车间里真正该盯的是这几样
- 石材抛丸机怎么选不踩坑 多少钱一台全给你掰开了讲
- 压铸铜件去毛刺 抛丸机功率砂料怎么选
- 圆钢打砂清理机怎么挑不踩坑,干了十二年车间的给你掰扯清楚
- H型钢打砂除锈机价格多少钱一台,小型大型怎么选型不花冤枉钱
- 钢管防腐除锈机怎么选不踩坑 车间干了二十年的老张说几句实话
- 轮毂打砂机怎么选不花冤枉钱 这几个参数比价格更关键
- 转盘抛丸清理机怎么选不踩坑、大概多少钱,车间采购老哥说透了
- 医疗床体打砂清理机怎么选?幅面、粒度、走带速度一次说清
- 锻造件抛丸除锈机怎么选不白花钱 干了十年才敢给你说
