槽钢抛丸除锈机到底怎么选不踩坑,加工厂实操经验
我已经在钢结构生产场所里工作了很多年, 槽钢表面除铁锈和抛丸清洁设备是我经常需要操作和维护的关键机器。该设备的运转效果直接决定了槽钢材质的表面处理能否维持稳定的Sa2.5级质量等级标准, 同时也直接关系到后续的喷漆涂装工艺与金属表面的结合牢固程度方面的表现情况。
如果我们在采购和使用阶段做出了正确的选择, 那么整个生产制造流程的速度和质量都能够得到保证;反之, 一旦做出了错误的选择, 由于质量问题导致的返工支出将会极其庞大, 甚至可能消耗掉大部分本可获得的经济收益。
槽钢抛丸除锈机怎么选
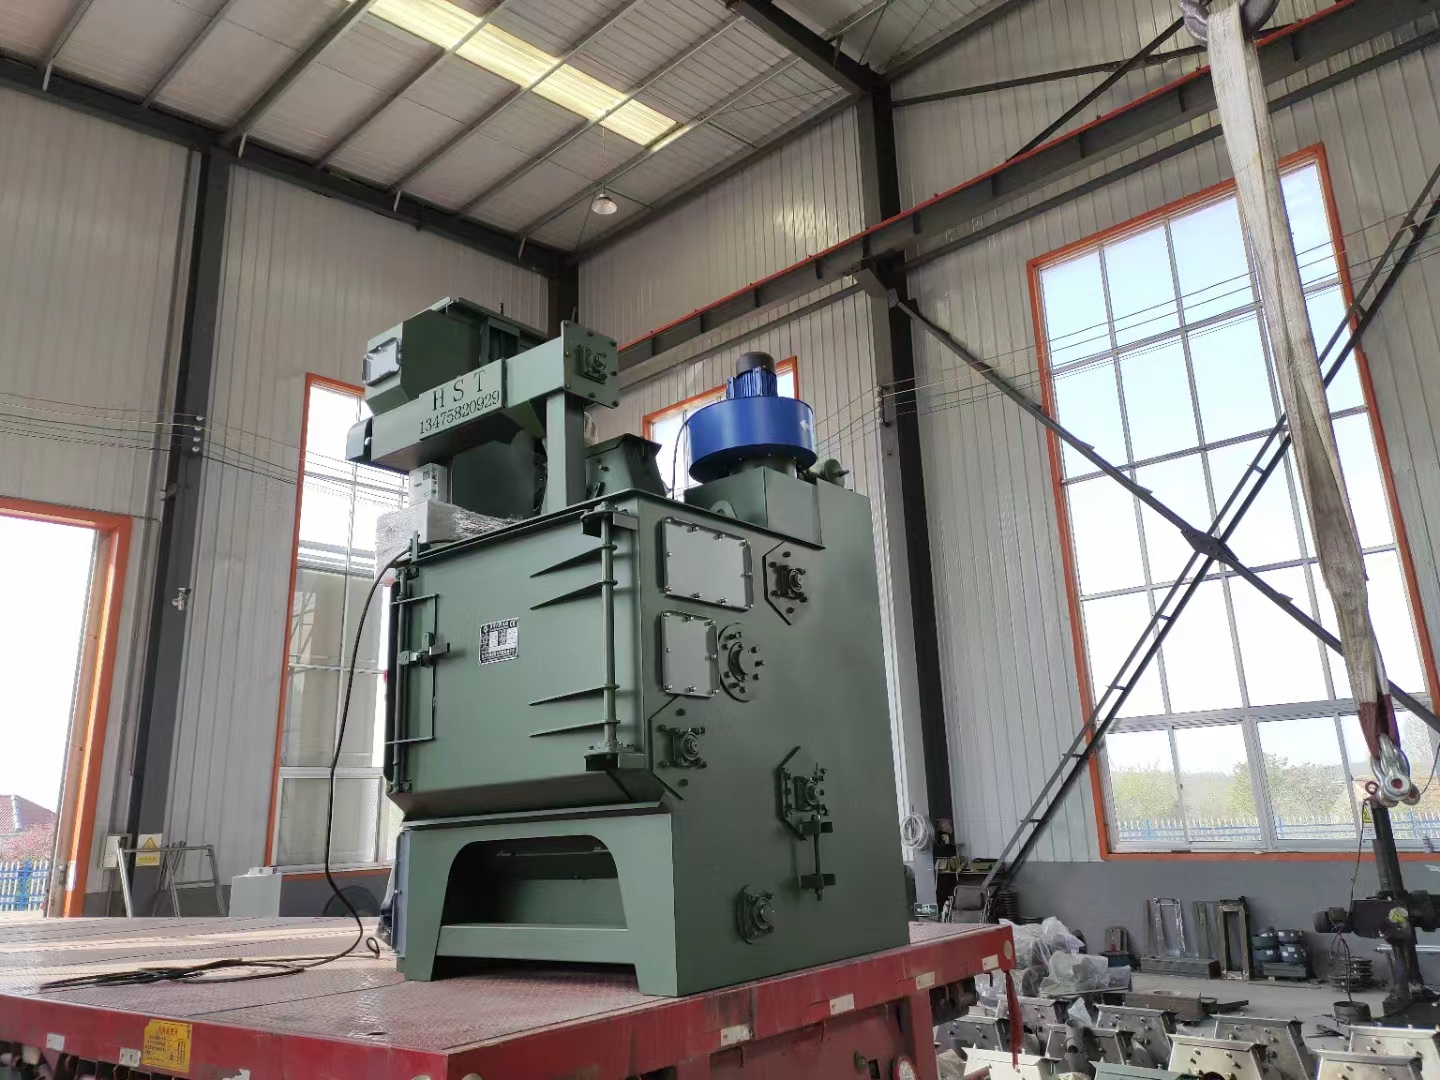
槽钢的截面形状是C型, 它的内壁空间是比较狭小的, 用通用的抛丸机哪怕翻面处理了三遍还是会有锈皮存在, 这样是完全无法达到验收标准的, 所以在选型阶段是需要把抛丸器数量和弹丸轨迹覆盖图作为重点查看内容的, 至少应该布置两个对向摆放的抛丸设备, 这样才能保证让C型槽钢的四个表面都得到均匀的击打, 并且那些死角也能够被处理到。
在切割丸料的选择上我们要将直径控制在1毫米至1.3毫米这个区间之内, 并且要求其硬度必须达到HRC48以上的标准。这是因为如果丸粒的尺寸太小就不可能把表面清洁干净, 但如果丸粒的尺寸过大就会在薄壁槽钢材质的工件表面留下凹痕, 进而导致后续喷漆工序直接报废掉这些产品。
而对于壁厚介于3毫米至8毫米之间的常规槽钢来说使用上述规格的丸料处理效果是比较合适的, 这种办法既能完全除掉锈层又不会对其基材造成损伤。
槽钢抛丸除锈机效率怎么提
我们需要把输送链的速度控制在零点五米每秒到零点 eight 米每秒这个范围。如果速度跑得太快, 弹丸就没有足够的时间来充分地进行击打作业。要是速度变得太慢的话, 整体的节拍就会跟不上节奏。
我们必须保持磨料的循环量, 目标是让每平米槽钢表面都能达到至少八公斤的打击密度。只有做到了这点, 清洁度才能得到稳定保证, 从而避免出现局部发白和局部发灰那样的不良状况。
在日常工作里, 不要为了节省磨料而偷懒。切丸大概使用三个月左右的时候, 强度就会降到HRC40这个数值以下。这样一来, 抛射力就会变得明显变弱。
结果是锈皮打不干净, 而且还会容易把槽钢给弄变形。到了规定的时间就要进行筛分并且更换新的材料。这种做法比起非要等到产量下降之后再去处理事情, 是要更加划算和值得的一个选择过程。
不管设备参数表写得有多么完美,只有当它们真正落实到生产车间的实地操作中时, 才能体现出真正的水平。如果把槽钢截面形状、生产线节拍以及后续工艺这三个方面的事情都思考清楚了, 然后再去进行设备的购买下单, 这种方式比花费额外的几万块钱来购买知名品牌的产品, 在实际情况中而言, 要更加务实有效得多。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 槽钢抛丸除锈机到底怎么选不踩坑,加工厂实操经验
- 矿山机械抛丸机怎么选才不踩坑,车间干了二十年的师傅跟你唠
- 立式除锈机多少钱一台 小型立式除锈机怎么选不踩坑
- 模板抛丸机选型别乱买,干了十二年的人说几句掏心窝的话
- 护栏打砂机价格多少?小型护栏打砂机和大型护栏打砂机怎么选
- 汽车轮毂打砂机怎么选 干了八年车间的给你说几句实在话
- 滚筒式打砂机产量多少 小厂老板选设备前得弄明白
- 齿轮强化抛丸机怎么选不花冤枉钱,参数价格一次讲清楚
- 辊道式打砂机到底怎么选才不亏,耐用度和价格关键点一次讲透
- 电机外壳打砂清理机怎么选 清理效果好不好
