锻造阀门打砂除锈机怎么挑,砂流稳不稳、机头磨不磨才最关键
我在阀门厂里干了二十多年, 锻造阀门打完砂除锈这个步骤, 是我盯得最紧的。沙粒打不干净的话, 后面镀锌、喷漆全都白费力气, 客户一验货就退货, 损失比一台打砂机的钱大得多。
打砂除锈机砂流怎么调才均匀
砂流的角度和压力,这都是特别核心的要素。锻造阀门的壁厚比较大, 而且外壁的弧度形状又很不规则。我通常的做法是把砂枪的角度控制在三十度到四十度之间, 再把气压调整到零点四兆帕左右。这样做能够让砂粒顺着弧度均匀地移动, 就不会出现砂粒窝在拐角或者是法兰根部这种情况啦。
千万不要为了赶进度就把气压拉到最高, 因为砂粒反弹很容易损伤阀体密封面。这个问题可不是打砂机本身可以维修的。只要有一个密封面损坏报废了, 那么这一只阀门也就跟着报废了。
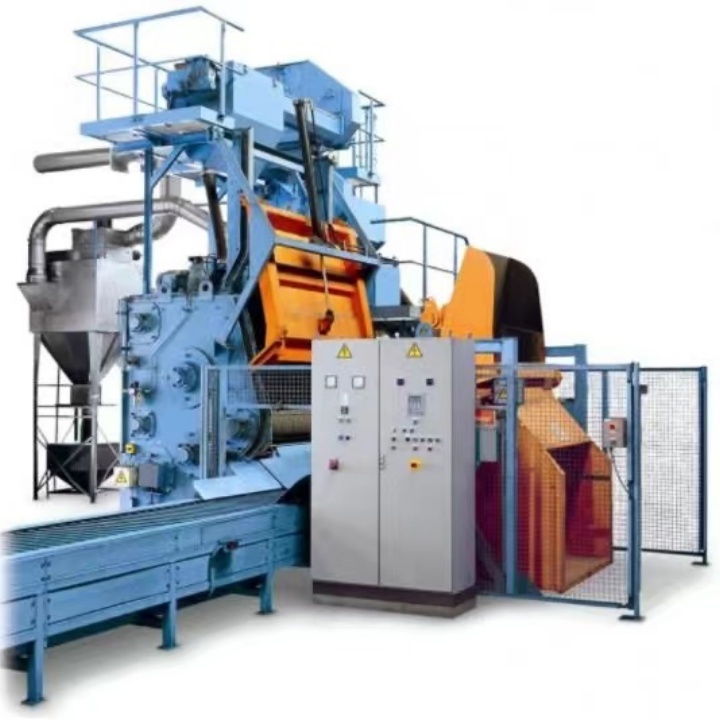
打砂除锈机机头磨损快怎么解决
我们工厂里, 那台老旧机器里的易损件部件, 它的使用周期时间从原先的八个月时长直接缩短到了五个月的时间长度, 经过了一轮比较长时间的设备检查与分析工作, 最后确定的核心原因是, 这个弯曲管道内部的壁面上被磨出了明显的沟槽状磨损痕迹, 导致输送时砂粒的运行轨迹发生了偏离操作标准的情况, 在更换安装上新型高强度耐磨陶瓷材质的弯头配件之后, 设备又保持了长达十一个月的运行时长表现, 如果整体去计算和估算这当中的相关投入成本的话, 其实际花费水平其实并不高的。
在日常的维护工作中, 千万不要进行节省开支的行为, 每当设备运行达到五千个小时的时候, 就应该把砂路部分拆开来进行仔细的检查, 具体做法是使用手电筒照射到各个角落进行全面查看, 一旦发现有磨损的痕迹时, 就应当及时地更换相应的部件, 这种操作方法所花费的成本, 要比一直使用到机头完全报废之后再整体更换全新配件的情况便宜得多了。
锻造出来的阀门, 对于精度的要求是非常高的。在对待打砂除锈这个看起来似乎是粗重活儿的事情上, 实际上是能够在最大程度上体现操作水平的。当我们在进行设备的选型工作时候, 把关于砂路里那些耐磨件的参数问个一清二楚, 这种做法要比为了节省那几千块钱的机器成本要来得更加实际和重要。


技术资料
- 抛丸机选型关键:工件大小决定机型❗
- 采购抛丸机先分清:间歇生产选哪种机型?
- 规模化钢材除锈首选|钢带专用抛丸机
- 异形件除锈清理,优先吊钩式抛丸机!
- 买抛丸机别只问价!这5处偷工减料容易踩坑
- 小型加工厂入门抛丸机怎么选?别一上来就买
- 选购抛丸机,抛头千万别图便宜选错!
- 华盛泰通过式抛丸机三大环保技术|钢结构厂环评达标方案
- 线材除锈专用|长线材处理省心高效✨
- 绥化市吊钩式喷砂机_绥化市吊钩式抛丸机_绥化市吊钩式抛丸除锈清理机_绥化市吊钩式喷丸设备提高板材的预加工质量?
最新资讯文章
- 橡胶带抛丸机好不好用,在厂里待了十几年的人说几句实在话
- 锻造阀门打砂除锈机怎么挑,砂流稳不稳、机头磨不磨才最关键
- 模板打砂清理机怎么选 预制厂采购前必看这几个指标
- 钢板防腐抛丸打砂机选型,车间老师傅提醒你注意这几点
- 护栏打砂机怎么选不踩坑 不同配置价格差多少 看完这篇再下单
- 学校课桌椅批量翻新 学生课桌椅打砂机功率和砂带怎么选不踩坑
- 转台除锈机怎么选不踩坑,日常维护该盯住哪几个部位
- 连续通过式抛丸机跑得稳不稳 干过车间的都明白
- 铝模具抛丸清理机怎么选 车间老师傅给你说几句实在话
- 管道防腐除锈机到底怎么挑,干了八年防腐的老工说几句实在话
