工程案例

热门资讯

咨询热线:
0532-85136159
手机:13475820929
传真: 0532-86158311
邮 箱:sales@qdhstpwj.com
地址: 山东省青岛市黄岛区鲁山路187号
钢结构铸件散热器抛丸处理项目,抛丸装备现场应用解析
- 所属分类:工程案例
- 产品简介:结合多个工厂现场项目,介绍吊钩式、履带式、辊道式抛丸装备在不同工件上的实际应用效果,帮助制造企业参考同类工况选型,项目方案由青岛华盛泰抛丸机械有限公司提供。
- 咨询热线:0532-85136159
-
产品详情
联系我们
钢结构构件、铸钢件、工业散热器三类工件同属金属表面预处理范畴,但结构差异大:钢结构长型材截面复杂、铸件粘砂厚重、散热器多为薄壁多翅片结构,缝隙多、易变形,对抛丸装备的抛射布局、丸料选型、输送方式提出差异化要求。传统人工打磨清理效率低,缝隙死角处理不到位;酸洗工艺环保压力大,薄壁散热器还容易出现过蚀变形。在多个现场项目落地中,青岛华盛泰抛丸机械针对三类工件混线或独立生产工况,定制抛丸清理成套装备,在除锈、清砂、控变形、稳定涂装基底方面积累了成熟的现场应用经验。本文结合项目现场工况,解析装备选型、调试要点与落地效果。
一、三类工件抛丸处理难点分析
- 钢结构件(H 型钢、钢板、焊接构件) 工件长、截面多腹板与翼缘,焊缝锈蚀、氧化皮集中;要求整面清理均匀,达到 Sa2.5 级,为防腐涂装提供稳定锚纹。难点在于保证上下、两侧抛射全覆盖,避免型材背面、焊缝死角漏打,同时兼顾连续生产节拍。
- 铸钢铸件 表面附着型砂、粘砂、厚重氧化皮,部分铸件内腔、转角藏砂;清理负荷更高。难点是既要强力剥离型砂,又不能造成铸件棱角打崩,丸料分离系统需要高效把型砂粉尘和合格钢丸分开,减少磨料损耗。
- 工业铸铁 / 钢制散热器 翅片密集、壁薄,散热片间隙狭小。难点:一是缝隙内部锈迹、型砂清理不到位;二是抛丸强度过高极易造成翅片变形、弯曲报废;三是翅片之间容易卡丸,需要配套丸料回收结构,同时控制表面粗糙度,保证后续喷涂外观与漆膜附着力。
核心矛盾:钢结构、铸件需要足够抛射强度,散热器则要强清理 + 低冲击防变形,同厂多品类共线生产时,装备必须支持参数可调、工况切换。
二、现场装备选型与结构配置解析
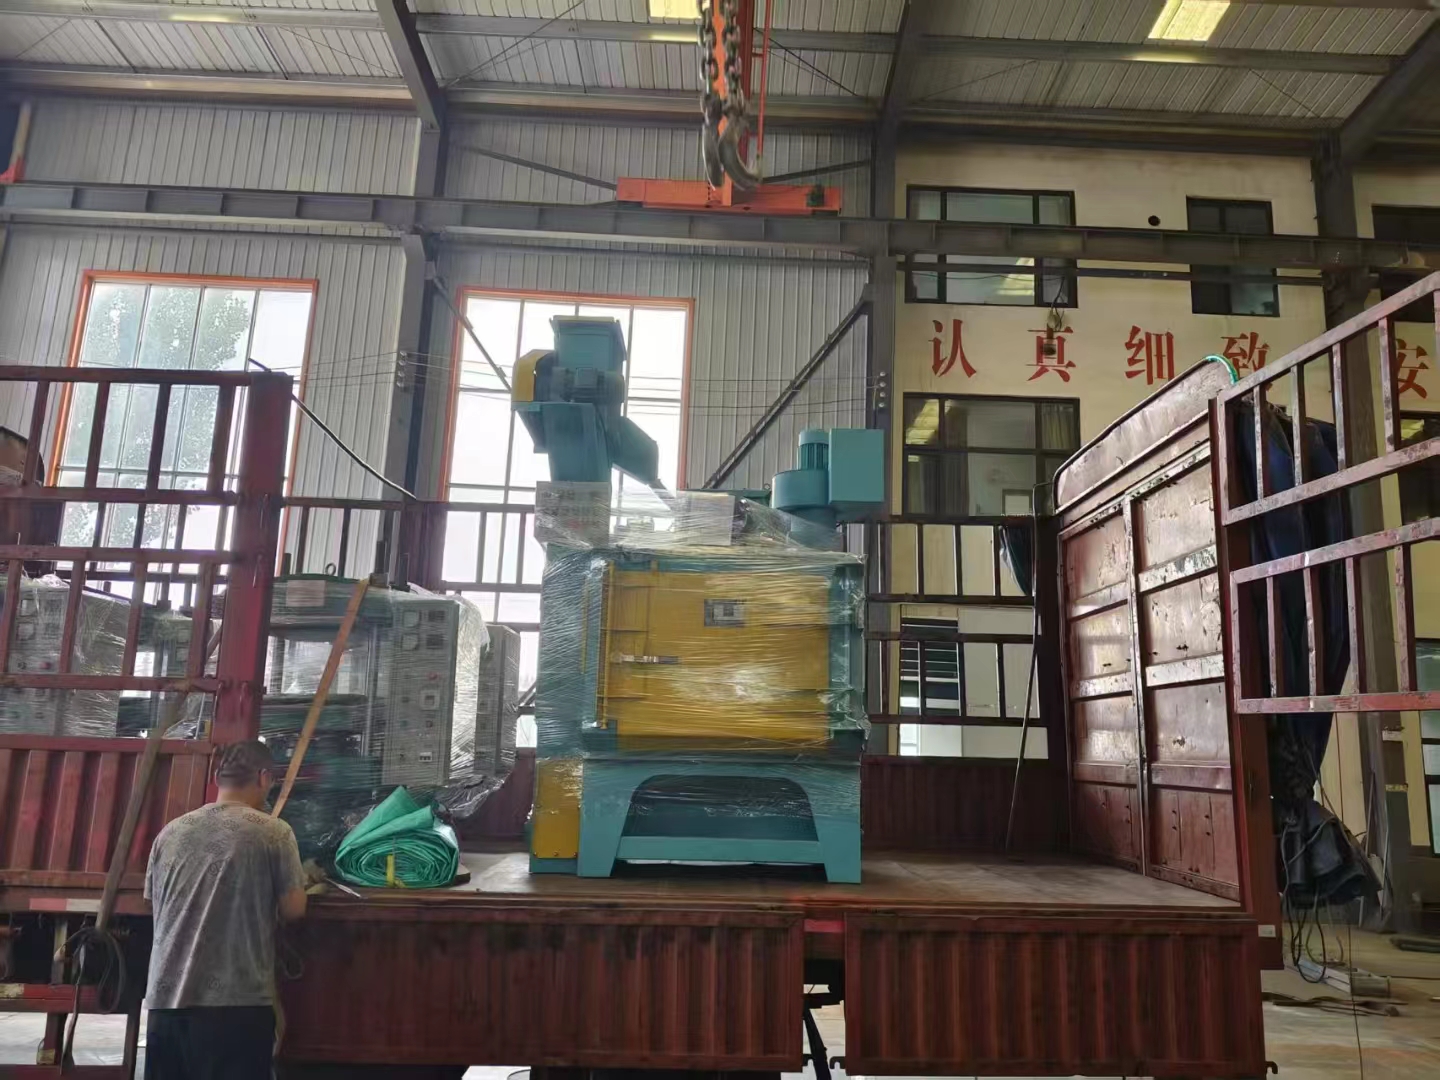
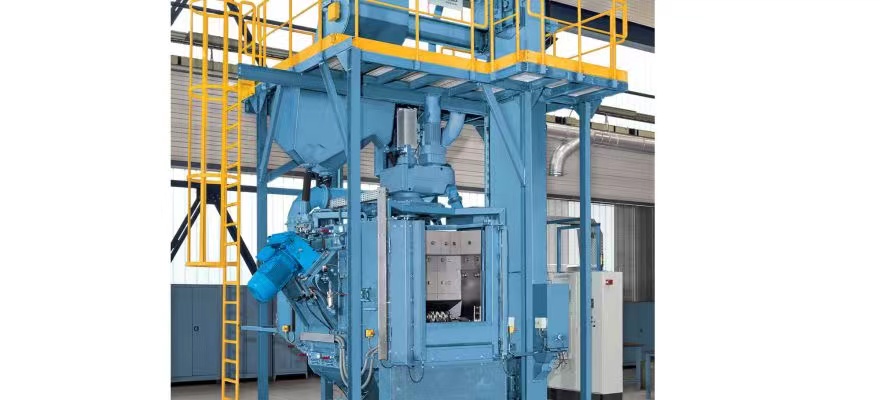
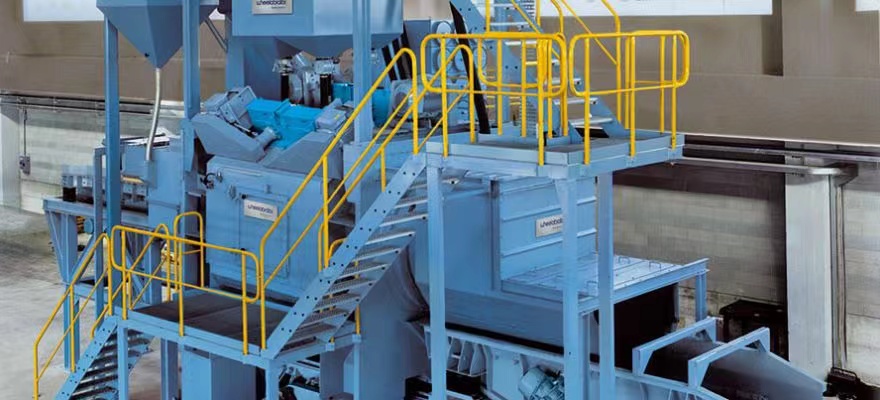
结合多个项目落地经验,华盛泰针对不同生产模式,匹配辊道通过式、吊钩式抛丸设备,配套定制抛丸器布局、弹丸循环与除尘系统。
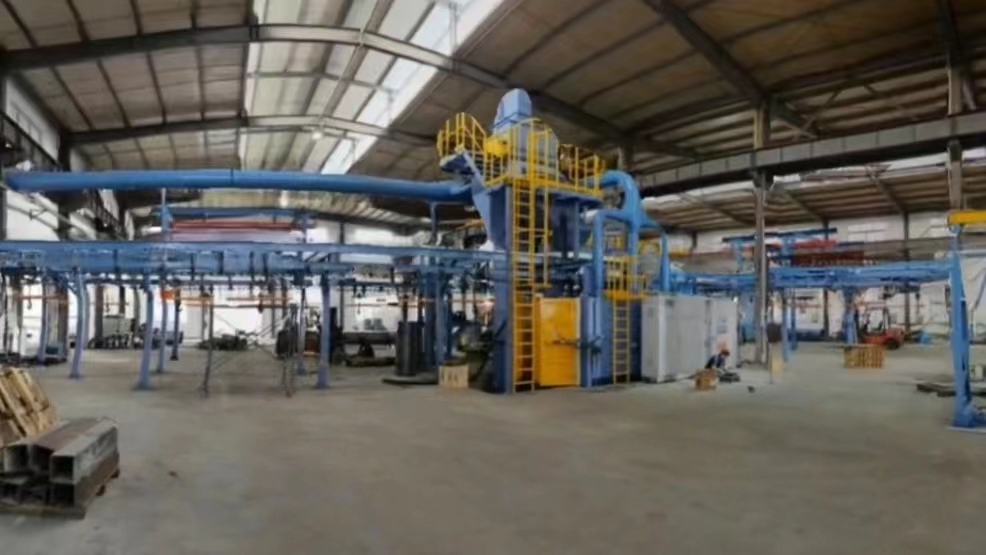
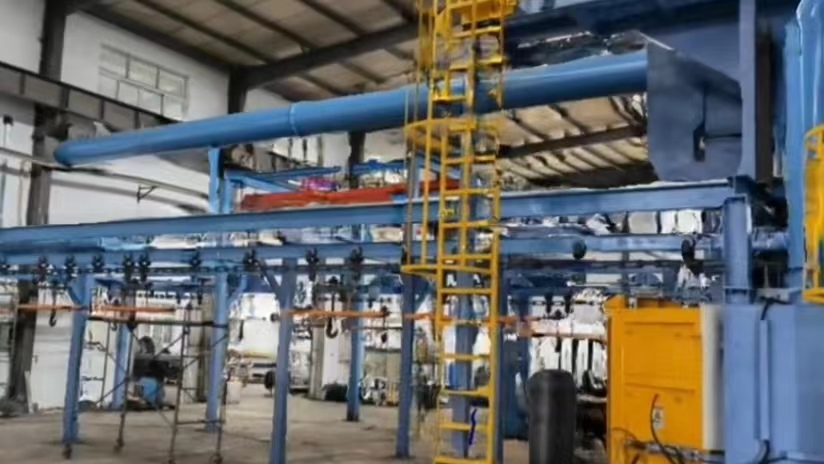
1. 辊道通过式抛丸清理线|钢结构 + 散热器批量连续生产线
适用场景:工厂同时生产型钢构件与板式 / 柱式散热器,流水线连续进料,对接喷涂工序。 现场装备配置
- 抛丸器立体布置:上下、两侧多台高铬合金抛丸器,角度可微调;处理散热器时调低抛丸器功率、选用小规格钢丸,降低冲击强度;切换钢结构件时,提升抛射强度,处理焊缝与厚氧化皮。
- 辊道支撑优化:散热器工位增加辅助支撑,避免薄壁件悬空震动变形;辊道变频调速,根据工件类型调节通过速度。
- 密闭室体 + 多级丸砂分离:螺旋输送 + 斗式提升机 + 风选分离器,将粉尘、型砂碎料、合格钢丸分级分离,防止型砂混入循环丸料划伤工件表面;脉冲布袋除尘系统,负压密闭收集粉尘,满足车间环保排放。
现场效果:钢结构件一次通过完成除锈除鳞;散热器翅片内外清理均匀,无明显变形,表面质量稳定,可直接进入喷涂工序,适合规模化连续生产。
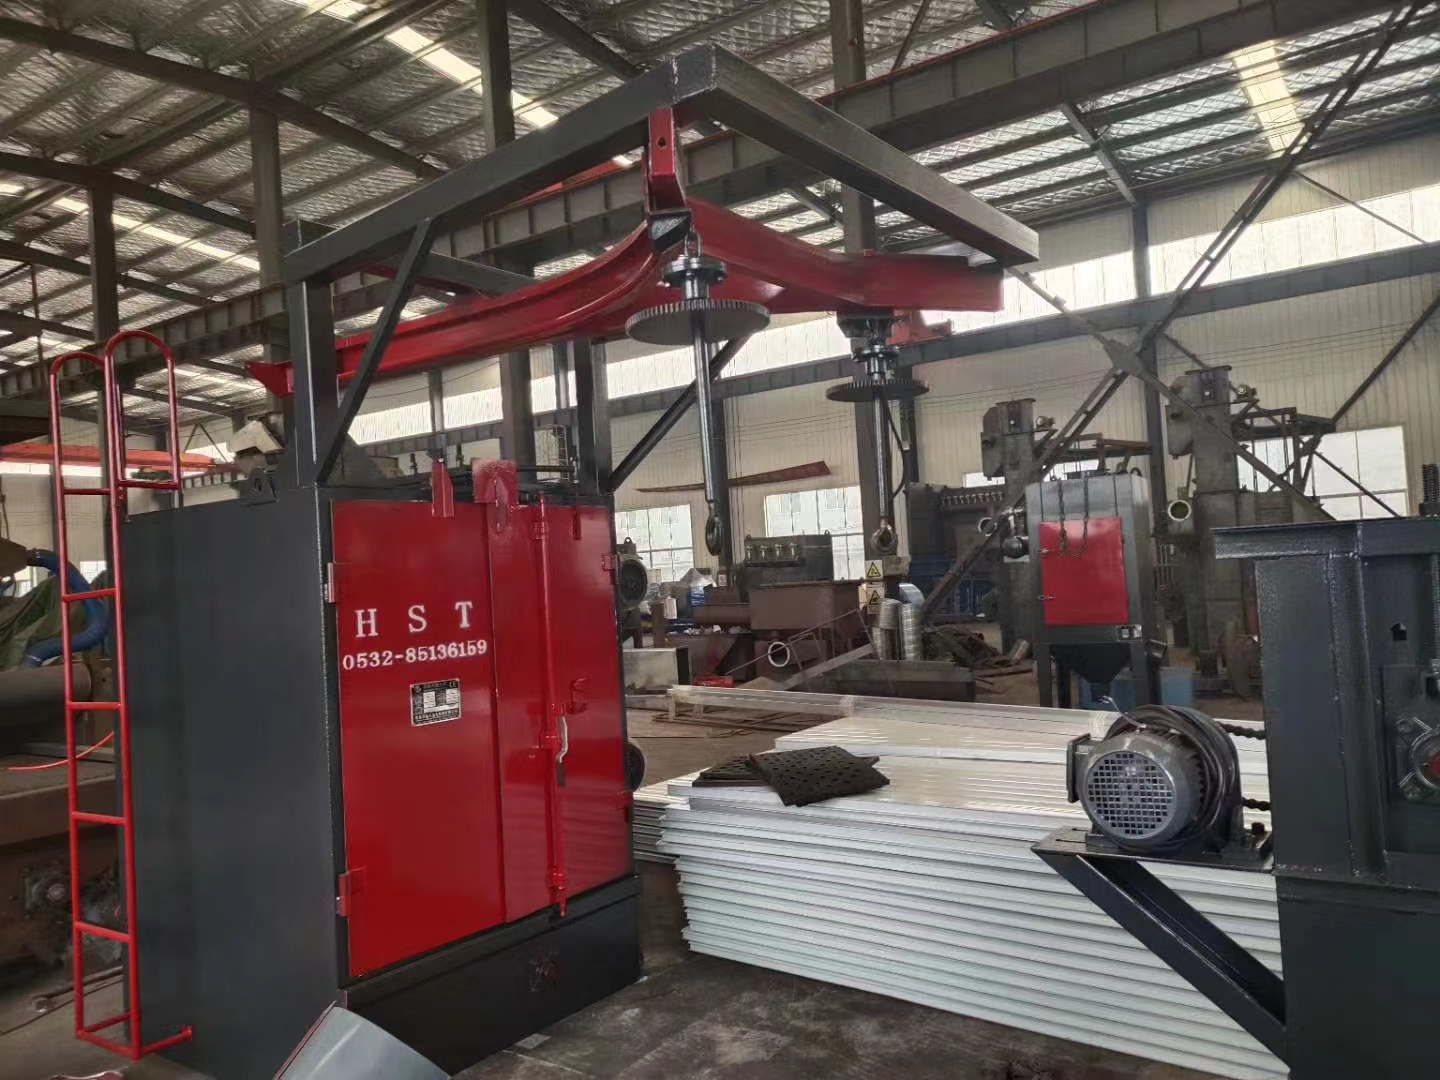
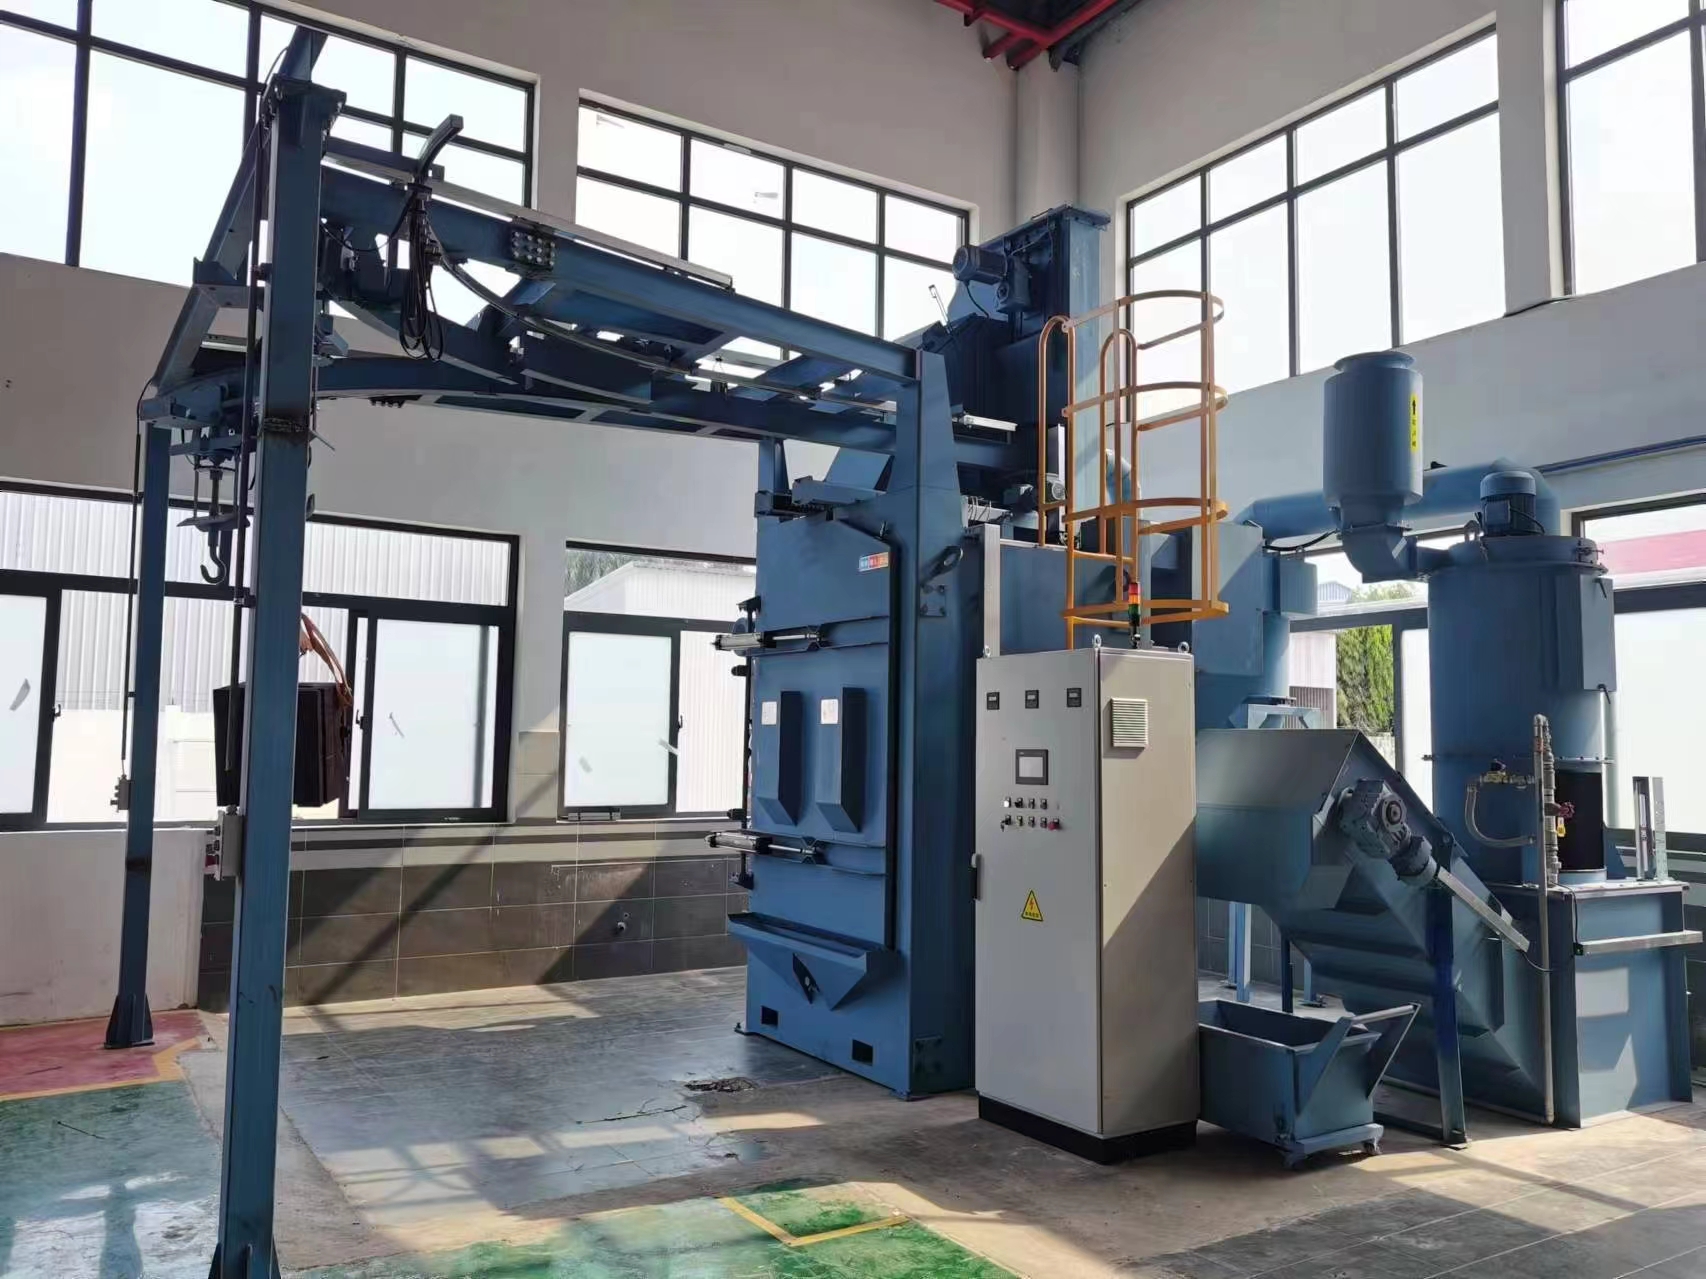
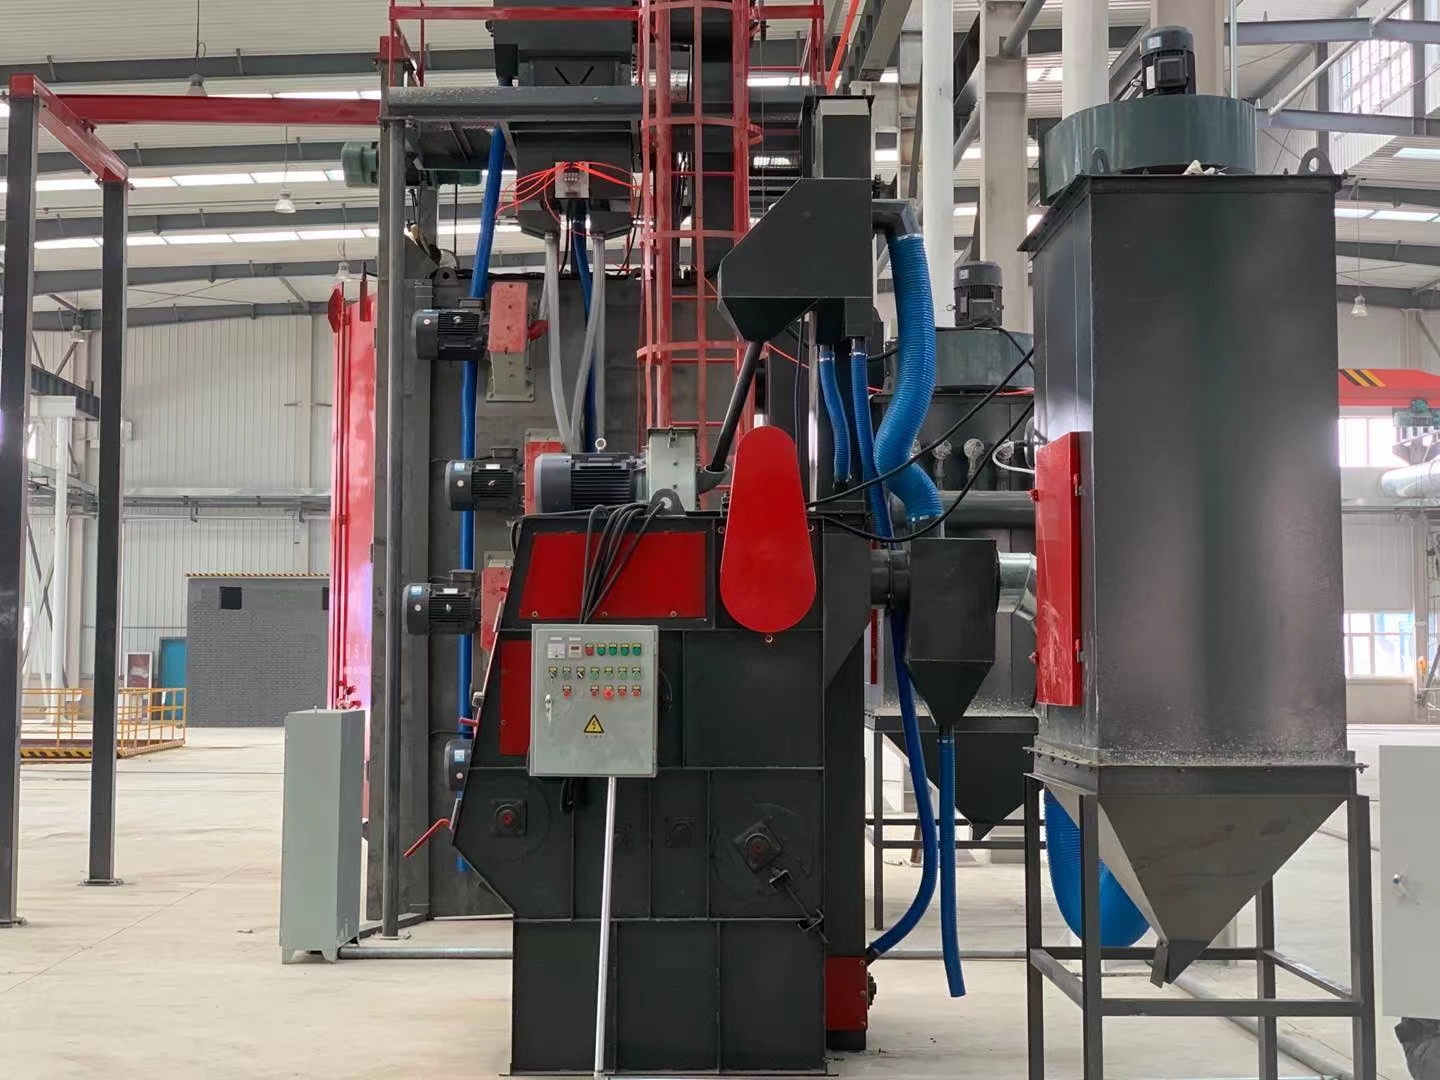
2. 吊钩式抛丸机|重型铸件 + 小批量散热器、异形钢结构件
适用场景:铸锻车间,铸件、单件钢结构、散热器分批间歇生产,工件规格波动大,不适合辊道连续输送。 现场装备配置
- 双吊钩结构,工件悬挂并 360° 自转,多角度抛射,铸件内腔、散热器翅片缝隙都能覆盖;工件悬空无相互挤压碰撞,规避磕碰损伤。
- PLC 电控系统,存储多套工艺配方:铸件清砂模式、钢结构除锈模式、散热器薄壁件轻抛模式,一键切换抛丸器电流、供丸闸门、自转时间。
- 加厚耐磨护板,应对铸件厚重粘砂带来的高磨损工况;门体多层密封,防止钢丸外泄、粉尘溢出。
现场效果:铸件型砂、氧化皮清理彻底;散热器单件小批量生产灵活,更换工件类型无需改动设备主体,适合多品种、订单式生产车间。
三、项目现场调试与工艺控制要点(现场实操重点)
- 丸料匹配 钢结构、铸铸件选用 G25/G30 钢丸,冲击力强;散热器优先选用小粒径、低硬度钢丸,减少翅片冲击变形,定期筛分碎丸,避免尖角碎料造成工件表面划痕。
- 抛射参数动态管控 抛丸器电流、供丸量、输送速度 / 吊钩自转速度是三大核心参数。散热器严禁过载抛打,现场需做试样试抛,检测翅片变形量与表面清洁度,找到平衡点;铸件则保证足够抛射时间,确保粘砂剥离。
- 丸砂分离系统巡检 铸件处理会产生大量型砂粉尘,现场重点监控风选分离器风量。分离效果差时,型砂混入钢丸循环,会加速抛丸器叶片、定向套磨损,同时工件表面出现麻点缺陷,需定期清理废料仓。
- 除尘与密封检查 散热器多缝隙,粉尘更容易堆积在室体内部;日常检查舱门、辊道进出口密封件,保证负压稳定,杜绝粉尘外溢,满足车间环保要求。
- 工件上料方式管控 散热器吊装 / 上料时,避免翅片受力;铸件、钢结构件吊装固定牢固,防止抛丸冲击下工件摆动,造成局部过抛。
四、项目落地价值与常见问题解决方案
落地价值
- 提质:三类工件均可稳定达到 Sa2.5 级,散热器翅片缝隙清理到位,涂层附着力提升,减少喷涂后起皮、漏底不良;铸件清砂干净,减少后续打磨工序。
- 降本:钢丸闭环循环复用,替代酸洗、人工打磨,大幅降低危废处理与人工成本;自动化作业,减少用工。
- 柔性生产:一套设备支持钢结构、铸件、散热器多品类切换,中小工厂无需单独上多条独立清理线,节省厂房与设备投资。
现场常见问题对策
- 散热器翅片变形:降低抛丸功率、减小钢丸粒径、缩短抛射时间,增加试样预抛。
- 铸件局部清砂不干净:调整吊钩自转速度,优化抛丸器定向套角度,强化内腔抛射覆盖。
- 钢结构型材上下清理不均:重新校准上下抛丸器抛射角度,调整辊道输送速度。
五、设备全周期服务保障
青岛华盛泰抛丸机械在该类多工件混线抛丸项目中,提供前期工件试样、现场工况勘测、方案定制、设备制造、上门安装调试、工艺培训,以及后期耐磨件供应、定期维保全链条服务。针对薄壁散热器工况、铸件高磨损工况,做针对性结构优化,降低现场停机故障率。
结语
钢结构、铸铸件、散热器工件结构差异巨大,抛丸装备不能简单套用同一套工艺。在项目现场,需要从工件壁厚、结构缝隙、表面缺陷类型、产能节拍综合选型,通过抛丸器布局、丸料选型、多模式工艺配方实现柔性处理。青岛华盛泰依托多个多品类表面处理项目实战经验,以定制化抛丸装备方案,帮助铸造、钢结构、采暖设备企业实现除锈清砂提质、合规环保、柔性生产。